

大型化妆品企业多机器人协同生产线控制系统
大型化妆品企业多机器人协同生产线控制系统
一、项目基本信息
|
项目时间 |
2026 年 8 月 |
|
客户行业 |
大型化妆品制造(洁净车间/全自动包装线) |
|
机器人 |
6轴机器人 |
|
精一控交付范围 |
电气方案设计→控制柜定制→CAD接线图→现场布线→西门子PLC编程→HMI组态→机器人ModbusTCP通讯对接→联机调试→竣工验收(整包技术服务) |
二、项目概况
客户为大型化妆品生产企业,新建一条全自动包装产线,现场布置6台六轴工业机器人,沿流水线依次完成产品取放、套盒、分拣、下料等工序。化妆品行业对生产环境洁净度、运行节拍一致性和零失误率要求极高,任何一个工位的动作延迟或信号丢失,都可能造成卡料、倒装甚至批量报废。
我司受设备总包方委托,独立承担该产线整线电气控制系统的设计与编程交付,最终实现6台机器人与流水线在同一控制体系下协同运行,并一次性通过客户验收。
三、技术架构
|
层级 |
配置 |
|
主控 PLC |
西门子 SIMATIC S7-200 SMART,CPU ST40(晶体管输出,本体 24DI/16DO) |
|
扩展模块 |
EM DR16(8DI/8DO 继电器输出)+ EM DE16(16DI 数字量输入) |
|
人机界面 |
威纶通 Weinview 触摸屏,主站安装于操作站台面 |
|
机器人 |
6 台六轴机器人,通过 I/O 硬接线与 PLC 安全交互(NPN 信号)及Modbus TCP 通信 |
四、全流程技术服务明细
阶段 1|需求对接与电气方案设计
· 与设备总包、工艺方逐工位确认动作时序:每台机器人的取料点、放料点、等待位、安全限位;
· 梳理全线 I/O 点位清单:输入(接近开关、急停、安全门、机器人反馈)、输出(流水线启停、机器人使能、电磁阀、指示灯);
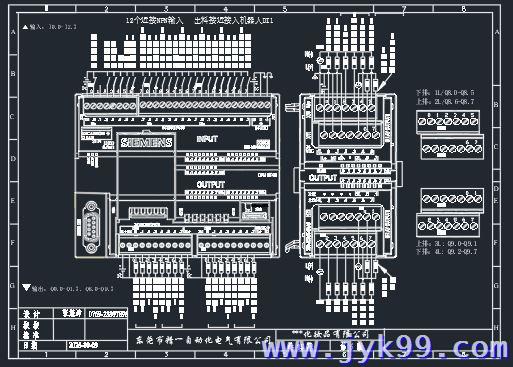
· 完成 15 张套电气原理图(含主回路、PLC 接线图、机器人对接图、端子排图),图签标注设计人、版本与日期,交付客户与总包方双签确认;
· 明确 PLC 与机器人之间的信号握手表:启动请求 / 就绪 / 忙 / 工序完成 / 故障复位,一一对应到具体地址。
阶段 2|控制柜定制整包(PLC配电箱配电组装)
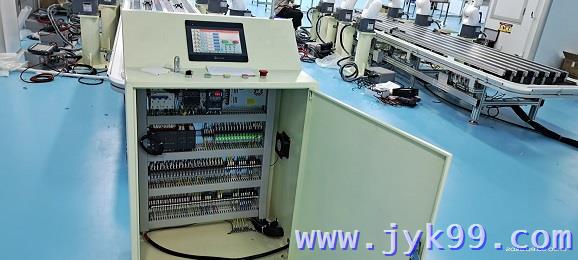
· 根据 I/O 点数和现场布局,独立设计柜体尺寸与元件排布:PLC 居中、继电器阵列靠门安装便于观察、电源与断路器置上、端子排置下;
· 元器件选型:西门子 S7-200 SMART 主机及扩展、正泰低压元件、开关电源、带机械动作指示的中间继电器;
· 柜内采用分层导轨 + 线槽走线:动力线、DC24V 控制线、机器人信号线分槽敷设,强弱电分离,降低干扰;
· 柜顶台面集成威纶通 HMI、急停(红色蘑菇头)、启动/复位按钮、状态指示灯,操作人员站立即可完成全线监控。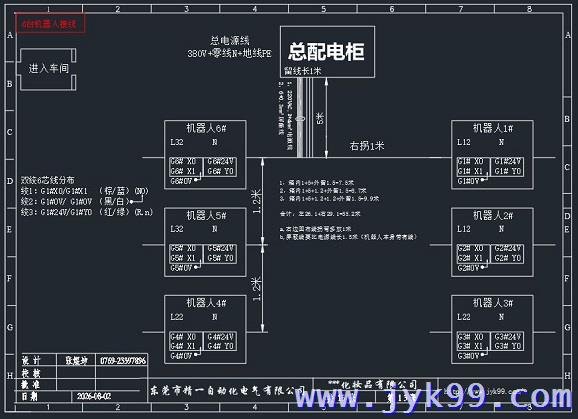
阶段 3|线路布线与工艺
· 一一线号:每根导线两端压接号码管,标号与电气原理图端子图完全一致,现场按图可直接查线;
· 线色规范:DC24V+ 用红色、DC0V(GND)用蓝色/黑色、信号公共端与反馈线按功能分色,杜绝“凭经验找线”;
· 端子排分区:机器人侧信号(CW#1–CW#12、GND#)、现场传感器、执行元件分别成区,预留 10% 备用端子,方便后续工艺调整;
· 中间继电器隔离:PLC 输出经中间继电器中转驱动外部负载,保护 PLC 触点;继电器阵列整齐排列,动作指示灯外露,故障点目视可见;
· 柜体散热轴流风机、接地铜排、进线防水接头全部按标准施工,满足洁净车间对防尘、易清洁的要求。
阶段 4|西门子 PLC 程序编程(核心)
基于 STEP-7-MicroWIN-SMART-V3.2 平台完成全套程序开发,程序采用模块化结构化设计:
· 主程序(MAIN):调用各功能子程序,管理手/自动模式切换;
· 手动调试子程序:单台机器人使能、单段流水线点动、单个电磁阀测试,用于现场装机和检修;
· 自动运行子程序:按工艺步序驱动流水线启停、机器人上下料请求、出料放行逻辑;
· 机器人握手子程序:Modbus TCP 逐台实现 1#–6# 机器人的“PLC 发请求 → 机器人回就绪 → 机器人忙 → 机器人完成 → PLC 放行”五段握手,防止多机器人争抢同一段流水线;
· 故障处理子程序:急停、安全门、机器人报警、传感器丢失信号分级处理,HMI 弹出对应工位提示;
· 数据处理:产量计数、班次数、运行时长累计,掉电保持。
程序命名规范化:I 点、Q 点、中间继电器 M、数据块均按“工位号_功能”命名,例如 CW1_Ready、Robot1_Busy,客户后续维护人员可读、可改、可扩展。
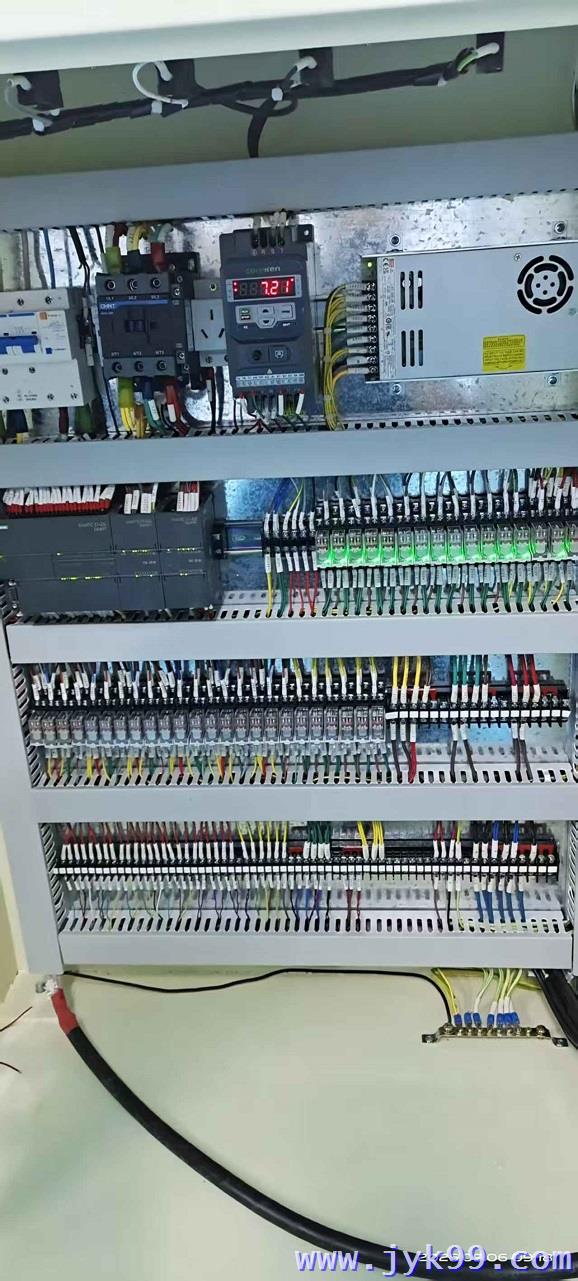
PLC配电箱成套,配电箱PLC编程
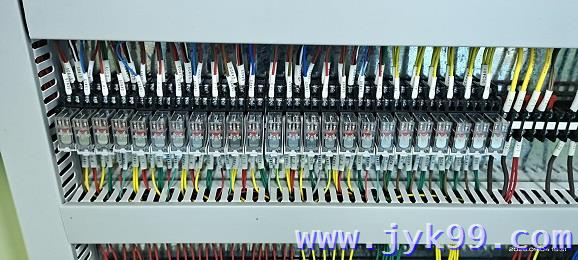
配电箱线码核验,外部线路线码核验,一一对应,严格按CAD图纸线码接线
阶段 5|HMI 画面组态
威纶通触摸屏开发多画面:
· 主监控画面:全线运行状态、6 台机器人就绪/忙/故障图标、流水线状态指示、产量计数;
· 操作画面:手/自动切换、单机器人使能/禁用、单段流水线启停;
· 报警画面:实时报警 + 历史报警记录,报警号与 PLC 程序一一对应;
· 参数画面:节拍延时、放行延时等可调参数(带密码保护,防止误改)。
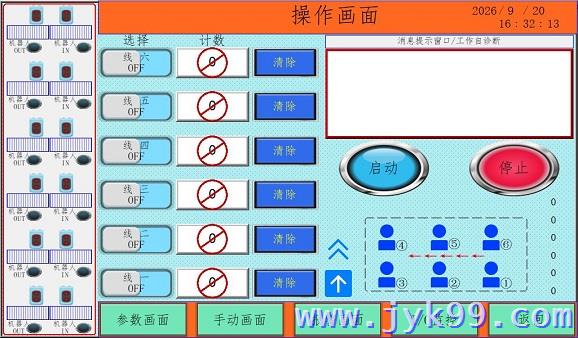
配电箱工程成套控制,配电箱PLC编程触摸屏画面
阶段 6|与机器人通讯对接
本项目机器人与 PLC 之间采用硬接线 I/O +Modbus TCP通讯方案(机器人厂商推荐的高可靠方式),关键设计:
· 输入侧:12 路 NPN 接近开关信号经端子排进入 PLC 数字量输入,其中出料位接近开关同时硬接入机器人 DI11,保证“物料到位”信号机器人侧第一时间感知,不经过 PLC 中转,缩短响应时间;
· 输出侧:PLC 输出经中间继电器隔离后接入机器人控制柜输入点,控制机器人启动、复位、程序号选择;
· 握手逻辑:每台机器人与 PLC 之间至少 4 路信号双向交互(请求/就绪/忙/完成),确保 PLC 不会在机器人未就绪时发料,机器人也不会在物料未到位时取料;
· 6 台机器人节拍错峰:PLC 通过流水线位置信号分配出料节奏,避免多台机器人同时到达同一工位发生干涉。
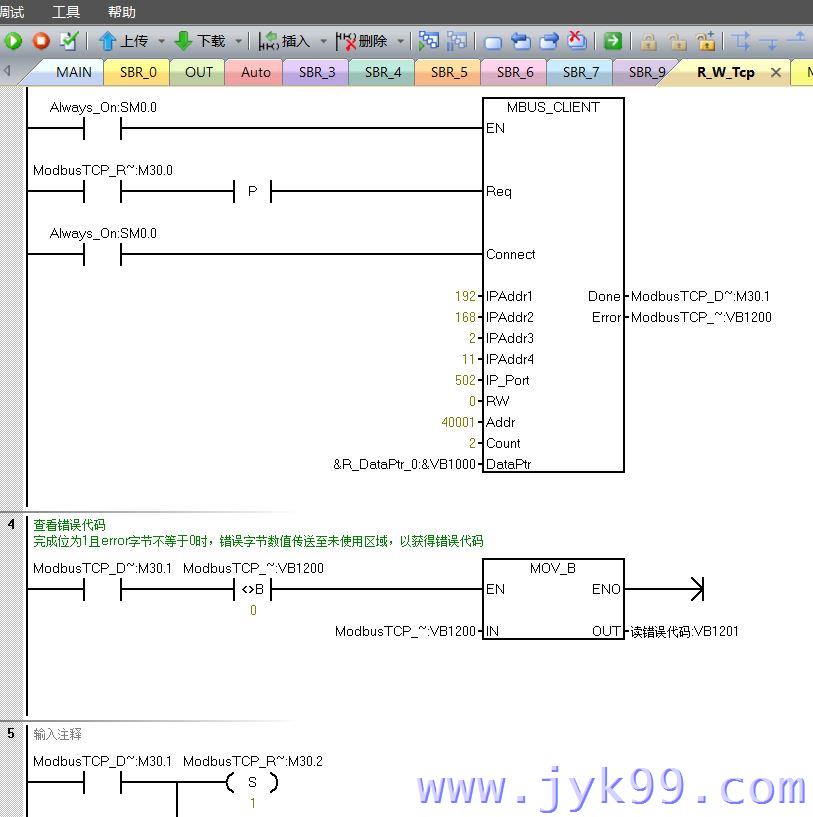
机器人Modbus TCP 通信
阶段 7|联机调试
· 分段调试:先单柜上电,校验电源电压、PLC 输入输出指示灯、继电器动作;再单工位调试传感器与气缸;最后单台机器人走完整动作循环;
· 整线联调:自动模式下跑空料、跑试产料,逐步压缩节拍,观察各工位握手时序,修正延时参数;
· 异常演练:人为触发急停、遮挡传感器、模拟机器人报警,验证安全停机与恢复流程;
· 连续运行考核:全程无人干预连续运行,记录卡料率与故障次数,作为验收依据。
阶段 8|竣工验收
· 向客户与总包方交付:15 张电气原理图、PLC 源程序(带注释)、HMI 工程文件、I/O 点表、操作维护说明书;
· 现场操作培训:对客户设备维护人员讲解画面操作、常见报警处理、线号对照方法;
· 客户按验收清单逐项签字:连续运行指标、良品率、报警复位时间、急停响应,全部合格后正式移交。
五、项目成果
· 6 台六轴机器人 + 流水线实现 24 小时全自动连续运行;
· 替代人工完成重复性上下料,工位无人化,满足化妆品洁净车间要求;
· 电柜布线整齐、线号完整、程序结构化,客户维护团队当天即可上手;
· 一次性通过客户验收,无遗留整改项。
六、精一控的交付承诺
作为一家专注工业自动化控制的专业编程公司,我们不只是“写一段程序”,而是提供从图纸到验收的整包技术服务:
· 电气方案设计与原理图绘制
· 控制柜(电箱)定制生产与元器件选型
· 现场布线、接线、桥架施工配合
· 西门子 S7-200 SMART / S7-1200/1500、三菱、国产 PLC 编程
· 威纶通 / 昆仑通态 / 西门子 HMI 画面组态
· 机器人(六轴 / SCARA / 协作机器人)I/O 及通讯对接
· 联机调试、节拍优化、异常处理
· 资料交付与操作培训、售后技术支持
从一张原理图,到柜内每一根线号、程序里每一段握手逻辑、整线跑稳后的第一箱合格品——精一控做的是“控制”,交付的是“放心”。
.西门子 PLC 控制柜
.三菱 PLC 控制柜
.西门子控制柜
.三菱控制柜
.西门子配电柜
.三菱配电柜
.西门子 S7-200 控制柜
.西门子 S7-300 控制柜
.西门子 S7-1200 控制柜
.西门子 S7-1500 控制柜
.三菱 FX 系列控制柜
.三菱 Q 系列控制柜
.三菱 FX3U 控制柜
.施耐德 PLC 控制柜
.欧姆龙 PLC 控制柜
.台达 PLC 控制柜
.汇川 PLC 控制柜
.信捷 PLC 控制柜
.罗克韦尔控制柜
.松下 PLC 控制柜
.西门子触摸屏控制柜
.三菱触摸屏控制柜
.国产 PLC 控制柜
.威纶通触摸屏控制柜
.西门子 1200 配电柜
联系我们
|
公司名称 |
东莞市精一控自动化电气有限公司 |
|
业务合作 |
137-9014-8398 |
|
公司网址 |
http://www.jyk99.com |
相关资讯
- 高压微射流均质机PLC程序,东莞西门子PLC编程服务
- 西门子logo控制器|智能逻辑控制器|LOGO轻松软件
- 西门子plc s7-200 |西门子S7-200smart提升编程效率
- 东莞自动化|自动化PLC编程|自动载带机编程|机械PLC编程
- 东莞PLC控制系统|恒压供水PLC控制系统|PLC控制系统设计
- 实验室检测设备PLC编程|爆破试水机PLC|实验室检测设备PLC编程
- 自动温度控制供水PLC控制系统|自动化PLC控制系统|西门子自动化PLC控制系统
- PLC编程|西门子PLC编程|自动化PLC编程|分配库指令数据区
- PLC触摸屏|PLC工业触摸屏|威纶触摸屏通讯线|威纶触摸屏tk6070ip
- 提供PLC控制系统|PLC自动化控制系统|PLC控制系统开发|PLC控制系统设计


- 1
 7.5KW变频器|三菱变频器FR-F840-00170-2-60东莞变频器|7.5KW变频器|三菱F800系列变频器|三菱变频器|三菱三相变频器FR-F840-00170-2-60


同类文章排行
- 大型化妆品企业多机器人协同生产线控制系统
- 包装机械电子凸轮追飞剪控制,西门子PLC编程服务
- 热风缝口密封机,压条机程序,东莞西门子PLC编程
- 伺服同步控制,伺服电机,东莞精一控自动化
- 口罩机PLC程序,平面口罩机PLC程序,内耳口罩机PLC程序
- 口罩机编程 口罩机程序 口罩机PLC 口罩机PLC编程 伺服
- 合信PLC与台达伺服CANopen通信案例,东莞PLC编程, 东莞PLC编程服务, 专业PLC编程解决方案
- 西门子PLC和磨卡Mirka通信,东莞PLC编程外包
- 成套配电箱|手钉机电箱配套|手钉机配套控制柜价格
- 西门子plc编程,西门子自动化plc编程外包服务
最新资讯文章
- 大型化妆品企业多机器人协同生产线控制系统
- 东莞三菱伺服MR-C20A停产替换MR-JE-20A案例|A1SD75P1-S3定位模块调试|本地上门服务
- 东莞三菱 PLC 编程服务|PLC 程序外包|现场调试|设备故障维修改造
- 三菱PLC程序编程伺服系统升级改造精一控自动化公司案例
- 东莞PLC编程维修服务剥皮扭线烫锡铆压端子机PLC程序开发
- 西门子PLC污水处理系统 | 东莞西门子编程 - 成功案例分享
- PLC程序开发|PLC程序定制服务|PLC程序软件开发
- 专业东莞PLC编程服务,东莞PLC编程,东莞西门子PLC编程
- 东莞油压机PLC编程,液压伺服PLC程序控制
- 东莞西门子变频器-东莞西门子V20变频器参数调试
您的浏览历史


